

ექსპლუატაციაში შეფერხებების უმეტესობა არ მოდის მილების სწორი გაშვებით. ისინი წარმოიქმნება ინტერფეისების-რთული მორგების-განწყობის, განმეორებითი შედუღების შეკეთების, ჭანჭიკის-ხვრელების არასწორი განლაგების, ჰიდროტესტის გაჟონვისა და მიღების დოკუმენტების, რომლებიც არ შეესაბამება ერთმანეთს. მილის საიმედო კავშირი და დალუქვის შედეგი დამოკიდებულია ორ ფუნდამენტზე: კონტროლირებადი სახსრების გეომეტრია და განმეორებადი დალუქვის დატვირთვა.

კავშირის მეთოდები და კონტროლი, რომელიც მნიშვნელოვანია
1. შედუღების კავშირები-რა განაპირობებს რეალურად სტაბილურობას?
სტაბილური შედუღებული სახსარი წარმოიქმნება თანმიმდევრულობისგან ბოლო მომზადების, მორგების-ზემოდან, შედუღების შესრულებისა და შემოწმებისგან. ველში, გეომეტრიის ცვალებადობა და სითბოს-შეყვანის ცვალებადობა ძლიერდება.
- დაასრულეთ მომზადების თანმიმდევრულობა
თუ დახრის კუთხე, მიწა ან ბოლო-პირის ხარისხი იცვლება, ფესვის გახსნა მოძრაობს და შედუღების ფანჯარა ვიწროვდება. საერთო ნიშანი არის არათანმიმდევრული გავლის ტარიფები იმავე ხაზზე.
- მორგება-და გასწორების კონტროლი
ფესვის გახსნა, შიდა შეუსაბამობა და ოვალურობა/კონცენტრიულობა პირდაპირ გავლენას ახდენს ფესვების შერწყმასა და NDE შედეგებზე. თხელი-კედელი, პატარა OD და მოკლე-ნაწილები უფრო მგრძნობიარეა.
- სითბოს-შეყვანის ფანჯარა შეესაბამება მასალასა და სისქეს
ძალიან დაბალი ზრდის შერწყმის/შეღწევის რისკს; ძალიან მაღალი ზრდის დამახინჯებას და შეიძლება გავლენა იქონიოს ფლანგის-სახის მდგომარეობაზე.
- ინსპექტირებისა და შეკეთების ხელმისაწვდომობა
თუ სახსრები გადატვირთულია საყრდენების, კედლების, სარქველების ან აღჭურვილობის მახლობლად, NDE და სარემონტო წვდომა ხშირად ხდება გრაფიკის რისკის რეალური მამოძრავებელი.
როდესაც შედუღებული კავშირი მიბმულია ფლანგზე, შედუღების დამახინჯებამ შეიძლება გადაიტანოს პრობლემა შედუღების-ხარისხის პრობლემადან დალუქვის პრობლემად-ლოკალიზებული გაჟონვა, რომელიც გამოწვეულია შუასადების არათანაბარი შეკუმშვით.
2. სოკეტის/ფილეს შედუღება-რატომ აქვს აწყობის წესებს უფრო მნიშვნელოვანი ვიდრე გარეგნობა
ბუდეების-სტილის სახსრები ხშირად კარგად გამოიყურება ვიზუალურად, მაგრამ სტაბილურობა დიდად არის დამოკიდებული შეკრების განმეორებით პრაქტიკაზე.
- თანმიმდევრული ჩასმის სიღრმე და მხრის უფსკრული
- განმეორებადი ფილე შედუღების გეომეტრია, განსაკუთრებით მჭიდრო წვდომის ადგილებში
- მაღალი მგრძნობელობა ველოსიპედის და ვიბრაციის დროს დაღლილობის მიმართ
- ნაპრალის-ტერიტორიის სისუფთავე და კოროზიის ქცევა ემთხვევა მომსახურების გარემოს
3. ხრახნიანი კავშირების-სანდოობა აწყობის დისციპლინაა
ხრახნიანი სახსრები ისეთივე სტაბილურია, როგორც აწყობის სტანდარტი მათ უკან.
- ძაფის სწორი ფორმა და ადეკვატური ჩართულობა
- ძაფის ზედაპირებზე დაზიანების კონტროლი
- თანმიმდევრული დალუქვის ტიპი და გამოყენების მეთოდი
- განსაზღვრული გამკაცრება და ხელახლა-შემოწმების პრაქტიკა
- სუფთა საწინააღმდეგო-გაფხვიერების ლოგიკა ვიბრაციისა და თერმული ციკლის დროს
რა აკონტროლებს ფლანგების დალუქვის შესრულებას?
ფლანგური სახსრები ასახავს შეკრების ხარისხს პირდაპირ დალუქვის შედეგებში. სტაბილური დალუქვა მოითხოვს სამი ელემენტის ერთად კონტროლს: ფლანგების პირის მდგომარეობა, შუასადებების სამუშაო ფანჯარა და გამეორებადი ჭანჭიკის წინასწარ ჩატვირთვა.
1. ფარნის სახის მდგომარეობა
- სიბრტყე/ტალღობა განაპირობებს შეკუმშვის ერთგვაროვნებას
- ზედაპირის დასრულება გავლენას ახდენს შუასადების ნაკბენზე და აღდგენაზე
- ნაკაწრები, ჩაღრმავებები და კოროზია ხდება გაჟონვის ბილიკები
- შედუღების დამახინჯებამ შეიძლება გამოიწვიოს ლოკალური ზედმეტად-შეკუმშვა
საველე ტიპიური სიმპტომია გაჟონვა კონცენტრირებული ერთ მხარეს ან რამდენიმე ჭანჭიკის ირგვლივ, თანაბარი გაჟონვა მთელ გარშემოწერილობაზე.
2. შუასადებების სამუშაო ფანჯარა
- დაბალი-შეკუმშვა იწვევს ადრეულ გაჟონვას
- ზედმეტი-შეკუმშვა ანგრევს შუასადებებს და ამცირებს აღდგენას, რაც ხშირად უარესდება თერმული ციკლების შემდეგ
- ტემპერატურა და მედია აჩქარებს ცოცვას/რელაქსაციას, დროთა განმავლობაში ამცირებს შუასადებების ეფექტურ სტრესს
მხოლოდ შუასადებების განახლებას აქვს შეზღუდული მნიშვნელობა, თუ სახის მდგომარეობა ან წინასწარ დატვირთვის თანმიმდევრულობა რეალური შეზღუდვაა.
3. ჭანჭიკის წინასწარ ჩატვირთვის თანმიმდევრულობა
- გამკაცრების სხვადასხვა თანმიმდევრობა ქმნის შუასადებების არათანაბარ სტრესს
- ზედმეტმა-დაჭიმვამ შეიძლება დაამახინჯოს სახე და შეამციროს დალუქვის სტაბილურობა
- შეზეთვა და ხახუნის ცვალებადობა ხდის ბრუნვის-წინასწარ ჩატვირთვას არათანმიმდევრულს
- თერმული ციკლები და ვიბრაცია ამცირებს წინასწარ დატვირთვას, რაც ხშირად იწვევს ადრეულ-სიცოცხლის გაჟონვას
ერთი ცხრილი: მიღების საკონტროლო პუნქტები კავშირის მეთოდით
| კავშირის მეთოდი | შეკრების კონტროლის წერტილები | დამარცხების ტიპიური სიმპტომი | მიღება / ჩანაწერები ჩვეულებრივ შემოწმებულია |
|---|---|---|---|
| შედუღება | Bevel/end-სახის ხარისხი; ფესვის გახსნა; შიდა შეუსაბამობა/განლაგება; დამახინჯების კონტროლი; NDE წვდომა | NDE ჩავარდნები და შეკეთება; ლოკალიზებული ჰიდროტესტის გაჟონვა გამოწვეული სახის არათანაბარი შეკუმშვით | ვიზუალური და განზომილებიანი შემოწმება; NDT საჭიროებისამებრ; წნევის/გაჟონვის ტესტი, სადაც ეს შესაძლებელია; weld/NDE მიკვლევადი ჩანაწერები |
| სოკეტი/ფილე | ჩასმის სიღრმე და მხრის უფსკრული; განმეორებადი ფილე გეომეტრია; შედუღების და შემოწმების წვდომა | მისაღები გარეგნობა, მაგრამ გაჟონვის/დაღლილობის მაღალი რისკი; ლოკალიზებული ნაპრალის პრობლემები | შეკრების წესი და ნიმუშების შემოწმებები; ვიზუალური და საჭირო ინსპექტირების ჩანაწერები; ტესტები და დოკუმენტაცია პროექტზე |
| ძაფიანი | თემის ფორმა და ჩართულობა; დაზიანების კონტროლი; sealant თანმიმდევრულობა; გამკაცრება და ხელახლა-შემოწმების წესი | დროთა განმავლობაში ადრეული გაჟონვა ან შესუსტება, განსაკუთრებით გადამუშავების შემდეგ | ძაფის და დალუქვის კონსისტენცია; საჭიროების შემთხვევაში შეკრების ჩანაწერები; გაჟონვის შემოწმება/ტესტი თითო პროექტზე |
პრაქტიკული-დამოწმების ორდერი ფლანგური სახსრებისთვის
ნაბიჯი 1: ჯერ შეამოწმეთ ფლანგის სახე
- ხილული დაზიანება: ნაკაწრები, ნაკაწრები, ჩახლეჩები, კოროზიის ლაქები
- არათანაბარი კონტაქტის ან დამახინჯების ნიშნები, განსაკუთრებით შედუღების შემდეგ
- გაჟონვის მდებარეობის ნიმუშები, რომლებიც დაკავშირებულია სახის ლოკალურ პრობლემებთან
ნაბიჯი 2: შეამოწმეთ შუასადების ვარგისიანობა და შეკუმშვის ქცევა
- შეესაბამება მედია/ტემპერატურულ/დასუფთავების რეჟიმს
- არათანაბარი ანაბეჭდი, ლოკალიზებული ჩახშობა ან არანორმალური დეფორმაცია
- "მეტად გამკაცრდეს, მაგრამ მაინც გაჟონავს" შაბლონები, რომლებიც მიუთითებენ არათანაბარი შეკუმშვის ან არასტაბილური წინასწარი დატვირთვის შესახებ
ნაბიჯი 3: დაადასტურეთ წინასწარ ჩატვირთვის განმეორებადობა
- თანმიმდევრული დაჭიმვის თანმიმდევრობა და ეტაპობრივი შეკვრა
- თანმიმდევრული შეზეთვისა და ხახუნის მდგომარეობა
- წინასწარ დატვირთვის დაკარგვის რისკების გაცნობიერება თერმული ციკლის და ვიბრაციის დროს

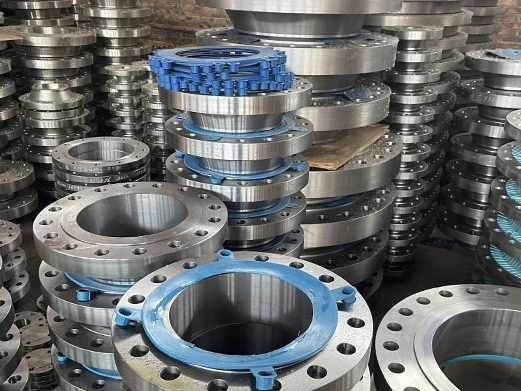
სადაც ჩვეულებრივ იწყება გადამუშავება
- საბოლოო მომზადება არ შეესაბამება შედუღების პროცედურას → გეომეტრიის დრიფტი → რემონტი იზრდება
- მორგება-ზედა/გასწორება არ კონტროლდება → შიდა შეუსაბამობა და არასტაბილური ფესვი → NDE წარუმატებლობები
- კოჭის ტოლერანტობის დასტა-მაღლა → ჭანჭიკი-ხვრელის არასწორი განლაგება → იძულებითი ინსტალაციის დაძაბულობა
- შედუღების დამახინჯება გავლენას ახდენს ფლანგების სახეებზე → შუასადებების არათანაბარი დატვირთვა → ლოკალიზებული ჰიდროტესტის გაჟონვა
- გამკაცრების პრაქტიკა განსხვავდება ეკიპაჟის მიხედვით → წინასწარ ჩატვირთვის გაფანტვა → ადრეული-სიცოცხლის გაჟონვა
საერთო ჯაჭვური რეაქცია არის იძულებითი გასწორება, რათა მოხდეს ხვრელების ხაზი → არათანაბარი შეკუმშვა შუასადებები → გაჟონვა ტესტის დროს → უფრო გამკაცრება → სახის დამახინჯება → განმეორებადი გაჟონვა.
რაზეც ჩვეულებრივ ყურადღებას ამახვილებს მიღება
მილის შეერთებისა და დალუქვის მისაღებად, მიმომხილველები ჩვეულებრივ ეძებენ ნივთებს, რომლებიც შეიძლება იყოს მიკვლევადი, გაზომვადი და შემოწმებადი:
- მიკვლევადობა: სითბოს/სერიების იდენტიფიკაცია და სერთიფიკატები
- ინტერფეისი-კრიტიკული გეომეტრია: ბოლო მდგომარეობა, გასწორება, ფლანგი-სახის მდგომარეობა, ჭანჭიკი-ხვრელის გასწორება
- საჭირო ინსპექტირებისა და ტესტირების ჩანაწერები თითო პროექტისთვის
- დოკუმენტაციის პაკეტი თანმიმდევრულად არის შედგენილი ინტერფეისის სიაში
Octal Pipe-ის პროექტის მიწოდებაში, კომპონენტები და დოკუმენტები ხშირად ორგანიზებულია ერთი ინტერფეისის სიის მიხედვით, ასე რომ, კავშირის ლოგიკა, დალუქვის მიდგომა და მიღების ჩანაწერები დარჩება გასწორებული და ადვილად შესამოწმებელი.
FAQ
სერთიფიკატები

CE სერთიფიკატი

ISO 9001 სერთიფიკატი

API Q1 სერთიფიკატი

ABS სერთიფიკატი

AP-5L სერთიფიკატი

API-5CT სერთიფიკატი


